铜制蚀刻徽章工艺解析,黄铜青铜咬花细节与定制指南
黄铜与青铜的材质特性与视觉差异 黄铜因其含有较高的锌成分,呈现出明亮的金黄色泽,这种高延展性使得黄铜成为制作精细线条和复杂咬花纹理的首选材料。在蚀刻过程中,黄
共 117 篇文章
黄铜与青铜的材质特性与视觉差异 黄铜因其含有较高的锌成分,呈现出明亮的金黄色泽,这种高延展性使得黄铜成为制作精细线条和复杂咬花纹理的首选材料。在蚀刻过程中,黄
盐雾测试在雕刻徽章制造中的核心作用 雕刻徽章作为兼具装饰性与标识功能的金属制品,其表面处理工艺直接决定了产品在复杂环境下的使用寿命。盐雾测试是评估此类产品耐腐
激光切割挂件定制的核心优势与工艺基础 激光切割技术通过高功率密度激光束照射材料表面,使材料迅速熔化、汽化或达到燃点,再借助辅助气体吹走熔渣形成切口。在挂件定制
烤漆工艺的表面质感与哑光处理逻辑 烤漆挂件的核心在于金属基材与高温固化漆面的结合,其哑光效果通常通过在清漆中添加哑光剂或采用物理喷砂后喷涂实现。这种工艺形成的
冲压成型工艺的核心原理与材料特性 冲压成型是金属徽章制作中最为传统的物理加工方式,其核心在于利用高精度模具在压力机作用下对金属板材进行塑性变形。这一过程严格遵
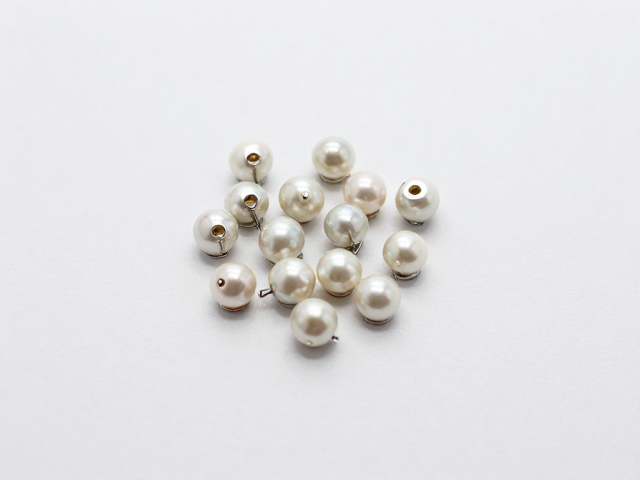
激光切割珍珠钉挂件的厚度区间与工艺特性 1.5mm至3.0mm的厚度范围是金属板材激光切割中兼顾结构强度与造型精细度的常用区间。在这一厚度带内,碳钢、不锈钢或
工艺机理与视觉质感的底层差异 蚀刻徽章的核心在于“减法”艺术,通过酸性溶液或激光去除金属表面多余部分,形成凹凸有致的立体线条。这种工艺保留了金属原本的冷冽光泽
大尺寸注塑挂件的力学特性与结构风险 大尺寸注塑挂件在成型后往往面临着比小件更为严峻的内应力分布问题。由于壁厚增加和冷却时间延长,制品内部容易残留较大的收缩应力
蚀刻徽章别针的底层逻辑与金属基底选择 蚀刻工艺的核心在于利用化学溶液对金属表面的选择性腐蚀,从而形成预设的凹凸纹理或图案,这一过程对金属基底的纯度与厚度有着严
工艺原理与材料特性解析 注塑挂件中的珍珠钉与烤漆多色拼接技术,核心在于两种不同材质与表面处理工艺的精密结合。珍珠钉通常采用ABS或PC材料通过注塑成型,其表面
CNC雕刻企业徽章工牌定制的核心优势 在品牌形象日益精细化的商业环境中,传统的丝印或激光打标工艺已难以满足高端标识对立体层次与耐久度的要求。CNC雕刻技术通过
冲压工艺的物理极限与视觉表现 冲压仿珐琅徽章的制作核心在于金属板材的模具压制与后续填漆,其精细度受限于金属延展性与模具闭合精度。在常规工业标准下,冲压线条的最