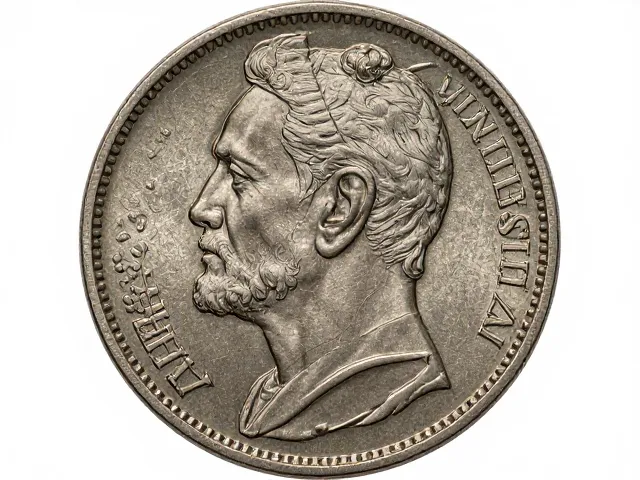
边齿形态的物理成因与工艺逻辑 纪念章边齿并非简单的装饰性压印,而是金属在模具高压下发生塑性变形与流动的结果。不同造币厂采用的压印机吨位、模具钢材硬度以及毛坯坯饼的退火状态,直接决定了边齿的清晰度与立体感。传统机械压印工艺中,边齿通常表现为均匀的直齿或波浪齿,其深度和间距严格受限于模具型腔的设计精度。当坯饼在压印过程中发生微量位移或模具受力不均时,边齿边缘可能出现轻微的挤压痕迹或不对称现象,这是物
边齿形态的物理成因与工艺逻辑
纪念章边齿并非简单的装饰性压印,而是金属在模具高压下发生塑性变形与流动的结果。不同造币厂采用的压印机吨位、模具钢材硬度以及毛坯坯饼的退火状态,直接决定了边齿的清晰度与立体感。传统机械压印工艺中,边齿通常表现为均匀的直齿或波浪齿,其深度和间距严格受限于模具型腔的设计精度。当坯饼在压印过程中发生微量位移或模具受力不均时,边齿边缘可能出现轻微的挤压痕迹或不对称现象,这是物理成型过程中的固有特征。
现代高精度造币工艺引入了激光雕刻模具与纳米级抛光技术,使得边齿表面呈现出极高的光洁度。部分高端纪念章在边齿根部设置了微缩文字或特殊几何纹路,这些细节需要极高的对位精度才能实现。由于金属流动性的差异,不同材质(如高纯度银、铜合金或贵金属合金)在压印时的延展性不同,导致即使是同一模具,在不同批次中也可能出现细微的形态差异。这种基于材料物理属性的自然变体,构成了鉴别工艺来源的重要物理基础。
不同造币厂模具设计与压印特征的差异
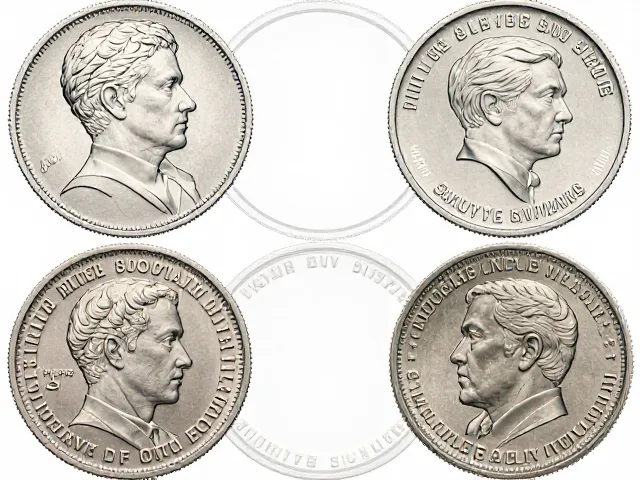
各国及地区主要造币机构在模具设计理念上存在显著差异,这种差异直接反映在边齿的几何参数上。以部分欧洲老牌造币厂为例,其传统边齿设计常采用等距直齿,齿尖较为锐利,齿根过渡平缓,旨在通过严密的几何对称性体现工艺的严谨性。相比之下,某些亚洲造币厂在纪念章生产中,更倾向于在边齿中融入波浪纹或锯齿状混合设计,以增加视觉上的层次感,这种设计对模具的切削精度要求极高,稍有不慎便会导致齿形模糊或粘连。
模具的磨损周期也是造成工艺差异的关键变量。高产量生产线上的模具在经历数千次压印后,齿形顶部可能出现微小的圆润化或磨损痕迹,而新模具压制的首批次产品,边齿则更加锋利清晰。造币厂通常会定期更换模具或进行修复,因此,同一批次不同时间生产的产品,其边齿细节可能存在可量化的细微差别。此外,部分造币厂会在模具边缘设置定位销或防转结构,这些结构在坯饼上的压痕也可能间接影响边齿与币面的衔接处的形态,形成独特的区域性工艺指纹。
微观防伪特征与可验证的细节标识
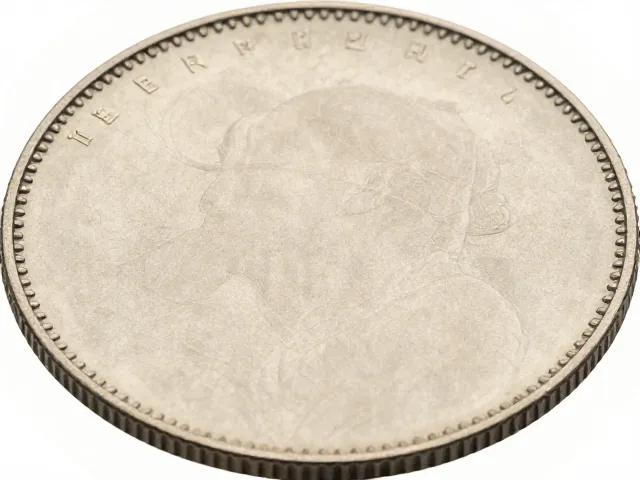
高规格纪念章常在边齿区域设置肉眼难以直接辨识的微观防伪特征,这些特征通常表现为微米级的点阵、极细的平行线或隐藏式几何图形。例如,某些特定年份发行的纪念章,其边齿内侧可能刻有极小的数字编码或特殊符号,这些标识需借助高倍显微镜或专用光学放大设备方可清晰辨识。此类微观特征的制作精度远超常规装饰性压印,通常需要使用激光微加工技术或高精度电子雕刻技术完成,以确保其在大规模生产中的可重复性与防伪性能。
边齿与币面交界处的“接边”处理也是鉴别真伪与工艺等级的重要观察点。优质工艺要求边齿与币面之间过渡自然,无明显的毛刺、裂纹或金属堆积现象。在微观视角下,真品纪念章的接边处应呈现严密的金属闭合状态,无因模具压力不足导致的空洞或因压力过大导致的金属溢出。此外,部分纪念章在边齿侧面设有隐形防伪线,这些线条在特定角度光线下会呈现不同的反光特性,其位置、长度和间距均有严密的公差控制,任何偏离原始设计参数的变形都可能提示工艺异常或仿制风险。