活动徽章定制中的亚克力拼接工艺解析 亚克力拼接工艺通过物理咬合或热熔连接,将不同颜色、形状的亚克力板材组合成具有立体层次感的设计。这种工艺的核心在于利用高精度的CNC切割或激光切割技术,确保每一块亚克力片的边缘平整且公差控制在0.1毫米以内。在实际生产中,设计师通常会先使用3D建模软件模拟拼接效果,再根据模型调整板材厚度,常见的拼接厚度范围在1.5mm至3mm之间,以保证徽章整体的稳固性与视觉冲
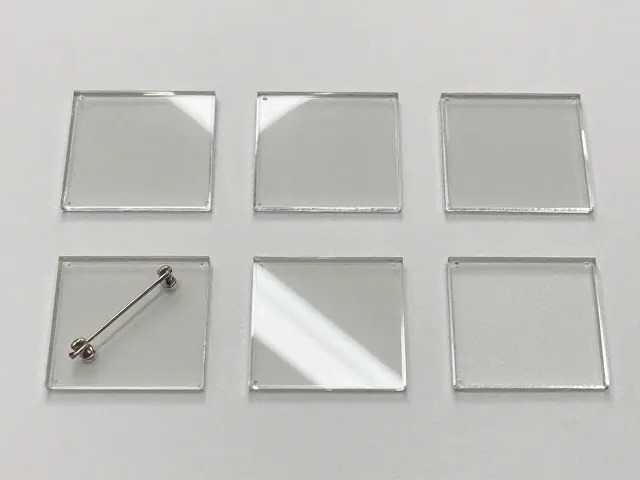
活动徽章定制中的亚克力拼接工艺解析
亚克力拼接工艺通过物理咬合或热熔连接,将不同颜色、形状的亚克力板材组合成具有立体层次感的设计。这种工艺的核心在于利用高精度的CNC切割或激光切割技术,确保每一块亚克力片的边缘平整且公差控制在0.1毫米以内。在实际生产中,设计师通常会先使用3D建模软件模拟拼接效果,再根据模型调整板材厚度,常见的拼接厚度范围在1.5mm至3mm之间,以保证徽章整体的稳固性与视觉冲击力。
拼接过程中的细节处理直接影响成品的质感。工匠或自动化设备需对拼接缝隙进行精细打磨,避免毛刺产生,同时使用专用的光学级胶水或超声波焊接技术进行固定,以确保接缝处无色差、无溢胶。这种工艺特别适用于需要展现复杂图案或多层透视效果的徽章设计,能够突破传统丝印或滴油工艺在色彩过渡上的局限,使徽章在不同光线下呈现出丰富的折射效果。
别针固定结构的稳定性与安全性考量
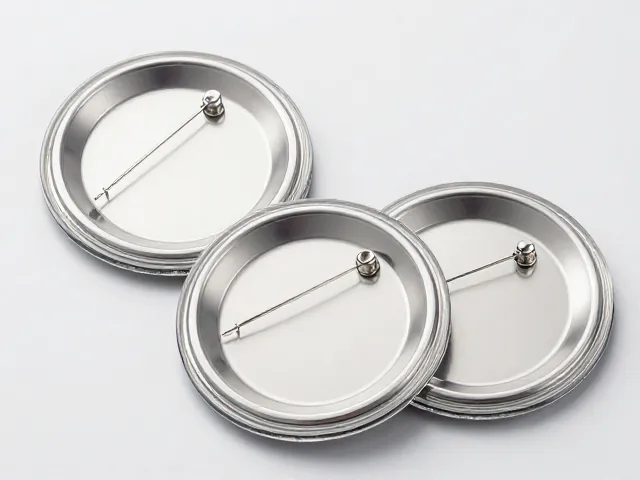
别针固定结构是活动徽章实现佩戴功能的关键组件,目前主流采用不锈钢或锌合金材质,其中不锈钢因其防锈性能优异,常被用于需要长期佩戴或接触汗液的场景。别针的构造通常包括针杆、弹簧扣和底座,其中弹簧扣的弹力需经过严格测试,确保在反复开合中不松动、不脱落。标准的活动徽章别针长度多在1.5厘米至2.5厘米之间,这一尺寸范围能在保证固定强度的同时,减少对布料纤维的穿刺损伤。
在固定细节上,别针与徽章主体的连接方式直接影响耐用度。常见的连接方式有焊接式和螺丝固定式,焊接式通过高温熔接使别针与徽章背面牢固结合,适合大多数常规设计;而螺丝固定式则允许用户自行更换别针,适用于需要频繁拆卸或别针易损的特殊场景。此外,为了防止别针在佩戴过程中误触人体,高端定制通常会在针尖处加装塑料保护套,或在背面增加硅胶垫圈,以提升佩戴的安全性与舒适度。
工艺结合下的生产效率与成本控制逻辑
亚克力拼接与别针固定的组合工艺在生产环节面临着精度与效率的双重挑战。由于亚克力材料易碎且切割后易产生应力,批量生产时需严格控制切割速度与冷却时间,以避免板材变形或开裂。通常情况下,单批次定制数量在50件至500件时,手工拼接与半自动组装能保持较好的良品率;而当数量超过1000件时,引入自动化定位夹具可显著降低组装误差,提升整体生产效率。
成本控制方面,亚克力材料的价格受原料类型影响较大,普通亚克力板材价格相对低廉,而高透光、抗黄变的进口板材成本则高出30%至50%。别针的选择同样会显著影响总成本,标准不锈钢别针单价较低,而定制形状或镀金处理的别针单价会成倍增加。在实际操作中,设计师需根据活动规模预算,合理平衡材料等级与工艺复杂度,例如在大规模活动中选用标准尺寸亚克力片与通用别针,以在有限预算内实现最佳的视觉效果。
成品质量检测与长期使用维护指南
活动徽章在完成制作后,需经过严格的质量检测流程,重点检查拼接处是否有裂纹、别针弹簧扣是否灵活以及表面是否有划痕。检测标准通常包括将徽章置于特定压力下测试别针的牢固度,以及通过紫外线照射观察亚克力是否出现早期黄变现象。对于高精度拼接的徽章,还需使用放大镜检查缝隙填充情况,确保无肉眼可见的胶水残留或空隙,以保证产品符合高端定制的外观要求。
长期使用过程中,亚克力徽章的维护需注意避免高温环境与尖锐物体碰撞。虽然亚克力具有一定的韧性,但剧烈撞击可能导致拼接处断裂,因此在存放时应避免与其他硬质物品混放。清洁时建议使用软布擦拭,避免使用含酒精或强酸碱的清洁剂,以免腐蚀表面涂层或导致亚克力变雾。对于别针部分,若发现弹簧松动或生锈,应及时更换,以延长徽章的整体使用寿命,保持其作为活动纪念品或身份标识的美观与功能性。