马口钉定制的核心材料特性与基础标准 马口铁,即表面镀锡的薄钢板,因其优异的耐腐蚀性、无毒无味以及良好的焊接性能,成为食品罐头、精密电子元件包装以及高端工艺品连接件的首选基材。在定制马口钉的生产环节中,原材料的厚度、镀锡量以及基板的延展性直接决定了最终产品的机械强度与外观质感。常规工业标准中,马口铁基板厚度通常介于0.15mm至0.50mm之间,镀锡层重量多遵循单面3.2g/m²至6.8g/m²的
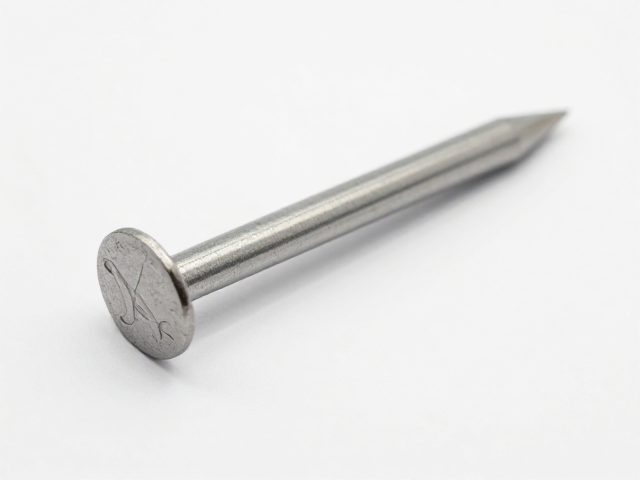
马口钉定制的核心材料特性与基础标准
马口铁,即表面镀锡的薄钢板,因其优异的耐腐蚀性、无毒无味以及良好的焊接性能,成为食品罐头、精密电子元件包装以及高端工艺品连接件的首选基材。在定制马口钉的生产环节中,原材料的厚度、镀锡量以及基板的延展性直接决定了最终产品的机械强度与外观质感。常规工业标准中,马口铁基板厚度通常介于0.15mm至0.50mm之间,镀锡层重量多遵循单面3.2g/m²至6.8g/m²的规格范围,这些基础参数确保了钉子在长期储存中不易生锈,且能适应高温杀菌或真空封装等严苛环境。
针对特殊应用场景,材料的选择需经过严密的物理性能测试。高硬度马口铁适用于需要极高抗剪切力的结构连接,而经过特殊退火处理的软态马口铁则具备更佳的冲压成型能力,不易在加工过程中出现断裂或分层。生产商需依据客户提供的具体使用环境,如潮湿环境、酸碱接触或高低温交替场景,来匹配相应的涂层保护方案或基材牌号,从而从源头上保障马口钉在长期使用中的稳定性与安全性。
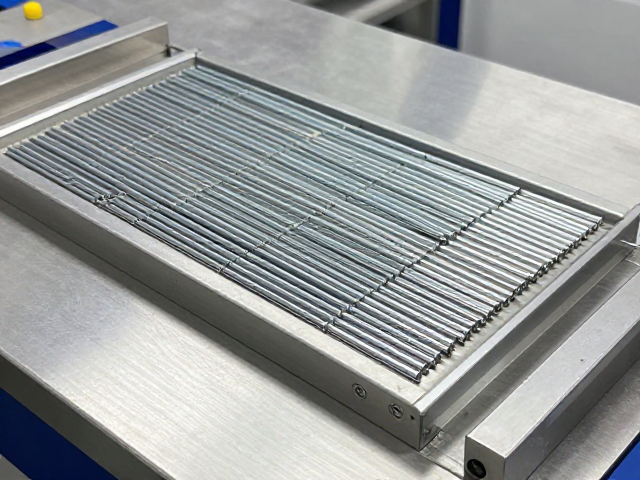
高精度铸造与冲压成型工艺解析
现代马口钉的生产已高度依赖高精度数控冲压与激光切割技术,而非传统意义上的高温铸造,这一工艺路径能更精准地控制钉体的几何尺寸与表面光洁度。通过高精度的模具设计,设备可在每秒数次的高速冲压下,将板材加工为头部、杆部及尖端结构完整的成品。模具的精度通常控制在±0.02mm以内,确保了大批量生产时产品尺寸的一致性,避免了因尺寸偏差导致的装配困难或连接松动问题。
在成型过程中,润滑冷却与应力消除是关键控制点。采用专用的水性或油性润滑剂可以减少模具与板材间的摩擦,防止钉体表面出现划痕或微裂纹,同时降低模具磨损。成型后的马口钉通常经过去毛刺处理,确保尖端锋利且无锐边,避免在安装或运输过程中造成安全隐患。对于头部形状,无论是标准的圆头、盘头还是特殊的异形设计,均能通过模具的精密咬合一次性成型,无需二次打磨,极大提升了生产效率与产品的一致性。
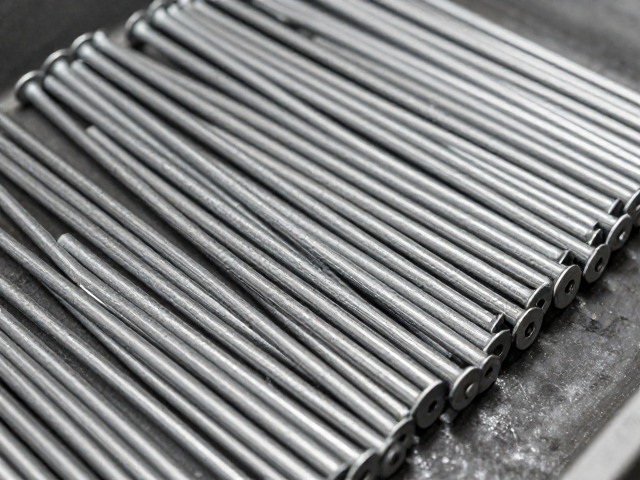
特殊尺寸非标加工的技术实现路径
面对非标准化的市场需求,非标加工的核心在于模具的快速响应与工艺参数的灵活调整。当客户需要定制特殊长度、直径或头部形状的马口钉时,技术团队需通过CAD/CAM系统进行三维建模,验证结构可行性后,利用高精度电火花加工(EDM)或五轴数控铣削制作专用模具。这一过程打破了传统标准件的生产局限,使得小批量、多品种、异形结构的马口钉能够以接近标准件的质量水平实现量产。
非标定制还涉及对成型工艺的精细化调整。由于非常规尺寸可能导致板材在冲压过程中的受力不均,工艺工程师需重新计算冲裁力与回弹系数,动态调整压力机吨位与模具间隙。例如,对于超长杆部的马口钉,需增加导向结构以防止弯曲;对于异形头部,则需优化材料流动路径,确保金属填充均匀。通过数字化模拟与实际试产数据的反馈迭代,确保每一批次非标产品均符合图纸要求,满足特定场景下的装配与功能需求。