精密模具设计与材料选型的基础逻辑 纪念奖章的压铸成型始于严密的模具结构设计,这一环节直接决定了成品的外观精度与内部致密度。设计师通常采用高精度CNC加工技术制作铝模或钢模,模具型腔需严格模拟奖章的立体浮雕特征,确保细微纹理在高压注入下依然清晰锐利。材料选择上,锌合金因其优异的流动性、低廉的成本及良好的表面处理性能,成为大众纪念奖章的主流基材;而对于需要更高硬度与质感的高端定制,铝合金或铜合金则常
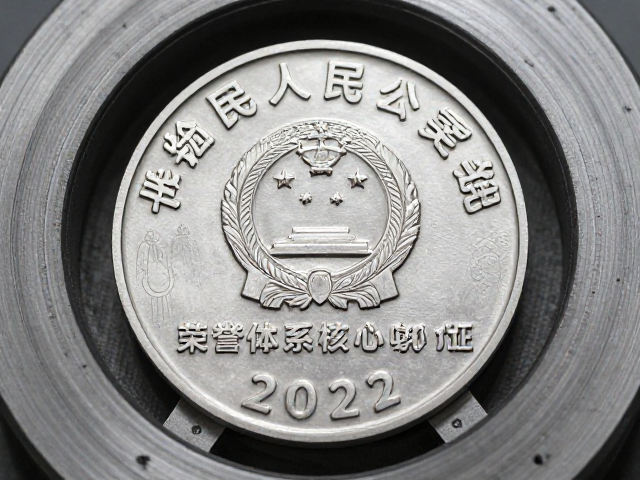
精密模具设计与材料选型的基础逻辑
纪念奖章的压铸成型始于严密的模具结构设计,这一环节直接决定了成品的外观精度与内部致密度。设计师通常采用高精度CNC加工技术制作铝模或钢模,模具型腔需严格模拟奖章的立体浮雕特征,确保细微纹理在高压注入下依然清晰锐利。材料选择上,锌合金因其优异的流动性、低廉的成本及良好的表面处理性能,成为大众纪念奖章的主流基材;而对于需要更高硬度与质感的高端定制,铝合金或铜合金则常被纳入考量,尽管后者对压铸工艺参数提出了更严苛的要求。
在材料配比与预处理阶段,行业普遍遵循严格的冶金标准,确保合金元素的稳定性,避免后续出现气孔或缩松现象。原料需经过严格的除杂与熔炼控制,熔融金属的温度通常控制在400至420摄氏度之间(针对锌合金),这一温度区间能平衡流动性与模具寿命。通过科学计算浇口位置与冷却时间,工程师能够优化金属液在型腔内的填充路径,从源头上减少缺陷产生,为后续赋予奖章荣誉象征意义奠定坚实的物理基础。
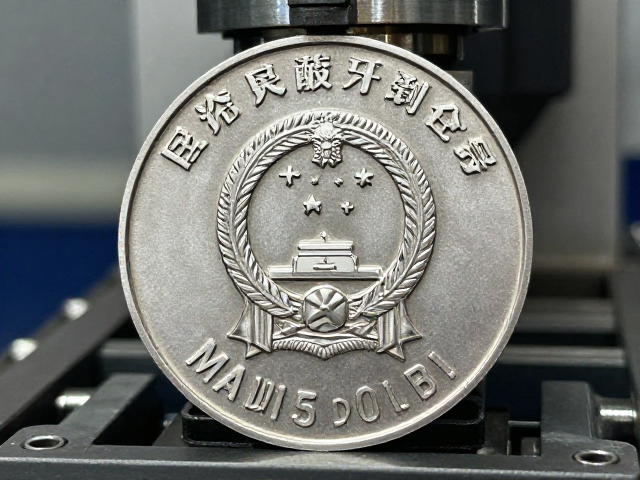
高压压铸成型过程中的参数控制
压铸机的高压注射是赋予奖章形态的核心步骤,注射压力通常维持在40至100兆帕之间,这一压力范围足以克服金属液在微细流道中的阻力,确保复杂图案的完整复刻。保压阶段的压力维持时间需精确计算,过短会导致零件内部疏松,过长则会增加脱模难度并可能损伤模具。现代自动化压铸生产线通过闭环控制系统实时监测注射速度与压力曲线,确保每一批次产品的重量误差控制在±0.5克以内,这种一致性对于批量生产纪念奖章至关重要。
冷却定型过程直接影响奖章的金相组织与机械强度。模具内部设计的精密冷却水道需根据奖章不同部位的厚度进行差异化布局,以实现均匀散热,防止因冷却不均导致的变形或内应力集中。通常情况下,单次压铸周期控制在15至40秒,这一效率平衡了生产速度与产品质量。脱模剂的使用需适量且均匀,既能辅助脱模,又不得影响后续电镀或喷漆的附着力,每一步参数设定均需经过严密的实验验证,以确保证书类或勋章类产品的结构完整性。
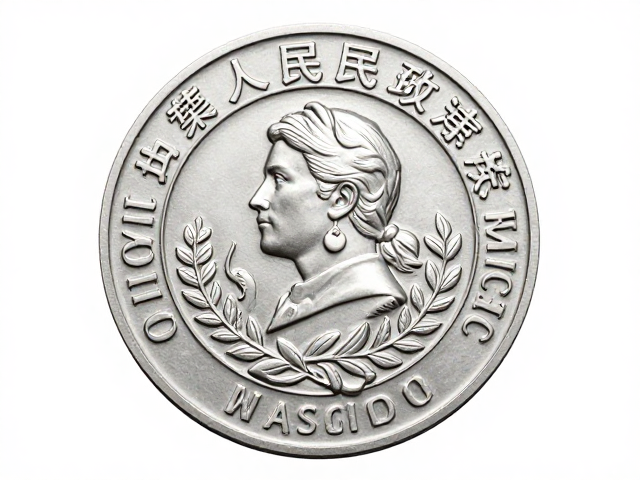
表面处理与后加工的艺术呈现
压铸成型后的毛坯奖章需经过打磨、喷砂或抛光等预处理工序,以去除浇口残留及表面氧化层,为后续装饰提供洁净基底。对于追求复古或哑光质感的纪念奖章,喷砂处理能赋予表面细腻的颗粒感,增强视觉层次;而需要高光泽度的产品则需经过多道机械抛光或振动研磨。这一阶段的质量控制重点在于表面无划痕、无砂眼,且几何尺寸符合图纸公差要求,确保每一枚奖章在视觉上达到统一的高水准审美。
表面装饰工艺是提升纪念奖章荣誉感的关键,真空电镀、烤漆、珐琅填充等技术广泛应用其中。真空电镀能形成致密的金属薄膜,提供铬色、金色、玫瑰金等多种色泽,且耐磨性好;烤漆则适用于大面积色彩覆盖,色彩选择丰富且环保。对于更精细的艺术表现,滴胶或珐琅工艺可填充复杂图案,色彩饱满且立体感强。所有表面处理需符合环保法规要求,重金属含量需低于国家标准限值,确保产品在长期使用中不褪色、不氧化,长久保持荣誉象征的庄重与辉煌。