常规尺寸下的设计边界与视觉重心 20-40mm的直径区间是马拉松奖牌设计中最核心的视觉承载区,这一尺寸段既保证了图案细节的可读性,又兼顾了佩戴时的舒适度与重量控制。在设计初期,核心任务并非追求繁复的堆砌,而是确立清晰的视觉焦点。由于金属冲压或压铸工艺在微小尺寸下对线条粗细有严格限制,过细的线条(通常低于0.3mm)极易在开模阶段出现断裂或填充不满,导致成品瑕疵。因此,设计师需将复杂图案进行简化抽
常规尺寸下的设计边界与视觉重心
20-40mm的直径区间是马拉松奖牌设计中最核心的视觉承载区,这一尺寸段既保证了图案细节的可读性,又兼顾了佩戴时的舒适度与重量控制。在设计初期,核心任务并非追求繁复的堆砌,而是确立清晰的视觉焦点。由于金属冲压或压铸工艺在微小尺寸下对线条粗细有严格限制,过细的线条(通常低于0.3mm)极易在开模阶段出现断裂或填充不满,导致成品瑕疵。因此,设计师需将复杂图案进行简化抽象,利用色块对比和浮雕层次来构建主体形象,确保图案在有限空间内依然具备强烈的视觉冲击力。
此外,奖牌边缘的处理直接影响着整体质感的呈现。在30mm左右的常规款中,边缘通常采用圆角或微倒角设计,以避免佩戴时勾挂衣物,同时提升手感。设计稿需明确标注中心图案与边缘的安全距离,一般建议核心元素距离边缘至少保留2-3mm的留白,以防止因模具合模线误差或冲压变形导致图案被切割或挤压。这种对“负空间”的精准计算,是确保奖牌在批量生产中保持高一致性的基础逻辑。
金属材质选择与表面工艺的物理特性
奖牌的基础材质多采用锌合金、铜或不锈钢,其中锌合金因其良好的铸造性能和相对较低的成本,成为大众赛事奖牌的主流选择。锌合金延展性适中,能完美复刻精细的浮雕纹理,但其硬度相对较低,表面需经过额外的硬化处理。铜质奖牌则具有天然的色泽优势,常用于高端或经典赛事,但其易氧化特性要求后续封釉或镀金工艺必须严密,以防长期佩戴后出现斑驳。不锈钢材质硬度高,耐磨性极佳,但因其高反射率和加工难度,通常适用于简约现代风格的设计,且对模具精度要求极高。
表面工艺的选择决定了奖牌的最终触感与光泽度。烤漆工艺色彩鲜艳,可实现丰富的渐变效果,但需注意烤漆厚度与浮雕高度的匹配,过厚的烤漆会掩盖细节;滴胶工艺则具有立体感强的特点,适合填充不规则图案,但需严格控制胶水流动性以避免溢出。对于追求极致质感的设计,仿珐琅工艺通过高温烧制使色料与金属基底融合,色泽持久且不易褪色,但工艺周期较长且成本较高。设计师需根据赛事定位、预算规模以及图案复杂度,综合评估不同工艺在20-40mm尺度下的实际表现,而非盲目追求单一的高大上效果。
开模结构与模具寿命的工程考量
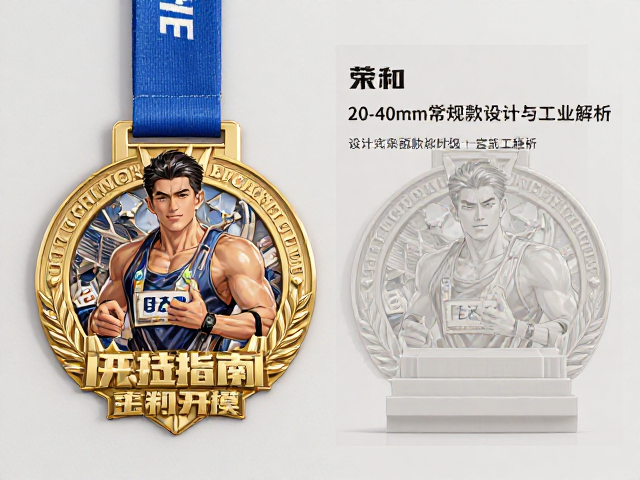
模具的分模线设计是开模过程中不可回避的技术难点。在20-40mm的奖牌设计中,分模线通常设置在图案的非核心区域或边缘处,以最大程度降低其对视觉美观的影响。模具的分型面必须经过严密的计算,确保上下模合模时的错位控制在0.05mm以内,否则会导致奖牌边缘出现明显的飞边或错位,严重影响成品率。对于具有复杂镂空或异形结构的奖牌,模具需设置严密的滑块或斜顶机构,这会增加模具的复杂程度和制造成本,因此在设计阶段需尽可能简化内部结构,采用拼接或镶嵌工艺替代复杂的一体成型。
模具钢材的选择直接影响模具的使用寿命和散热效率。常规锌合金奖牌模具多采用P20或718模具钢,这类钢材具有良好的抛光性能和耐磨性,适合中小批量生产。若赛事规模庞大,奖牌数量超过数千枚,则需选用更高等级的镜面钢或硬质合金模具,以应对高频次冲压带来的磨损。模具的冷却系统设计也至关重要,合理的冷却通道能缩短成型周期,提高生产效率。设计师虽不直接参与模具制造,但需在设计稿中提供清晰的3D模型数据,标注关键公差要求,以便模具工程师优化流道布局和顶针位置,确保量产时的稳定性。
色彩管理与后处理的标准流程
色彩管理在奖牌生产中起着决定性作用,尤其是当设计稿涉及多色印刷或烤漆时。潘通色号(Pantone)是国际通用的色彩标准,设计师需提供准确的潘通色号,并考虑金属底色对最终颜色的影响。例如,金色底色上的红色烤漆会因金属反光而显得更深,需提前进行打样调试。在实际生产中,色差控制通常在±5%以内,这受限于油墨特性、烘烤温度及金属表面处理状况。因此,确认色样环节不可省略,需在生产前制作实物小样,在标准光源下比对,确保批量生产时的颜色一致性。
后处理环节包括打磨、喷砂、电镀、清洗及包装等步骤,每一道工序都影响着奖牌的最终品质。打磨需去除模具留下的毛刺和分模线痕迹,喷砂则可提供哑光质感,增强层次对比。电镀层厚度需符合相关环保标准,如无六价铬电镀,以确保产品安全。清洗过程需彻底去除残留油污和化学试剂,防止长期存放导致奖牌表面氧化或变色。包装环节需注重防震与防潮,特别是对于镶嵌水晶、布艺或皮革等非金属材质的奖牌,需使用专用内托固定,防止运输过程中发生位移或损坏。这些标准化流程确保了奖牌从设计稿到实物的高还原度。