镂空工艺的物理边界与结构设计 镂空徽章的核心在于对金属基材的精准去除,这一过程直接决定了成品的视觉通透感与结构稳定性。常见的镂空方式包括激光切割与CNC雕刻,其中激光切割利用高能量密度光束熔化或汽化材料,能够应对极其复杂的曲线设计,而CNC雕刻则通过机械刀头切削,更适合需要保留边缘锐利度的几何图形。在设计阶段,必须计算金属桥接的最小宽度,通常建议保留至少0.5毫米至0.8毫米的连接点,以防止后续
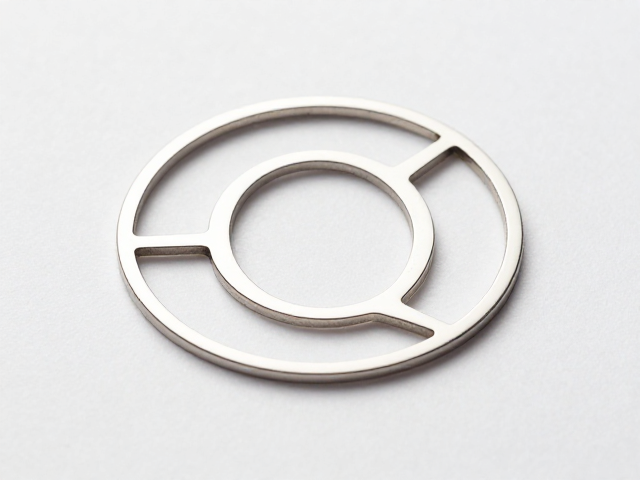
镂空工艺的物理边界与结构设计
镂空徽章的核心在于对金属基材的精准去除,这一过程直接决定了成品的视觉通透感与结构稳定性。常见的镂空方式包括激光切割与CNC雕刻,其中激光切割利用高能量密度光束熔化或汽化材料,能够应对极其复杂的曲线设计,而CNC雕刻则通过机械刀头切削,更适合需要保留边缘锐利度的几何图形。在设计阶段,必须计算金属桥接的最小宽度,通常建议保留至少0.5毫米至0.8毫米的连接点,以防止后续打磨过程中因应力释放导致断裂,同时确保徽章在佩戴或固定时不会发生形变。
工艺执行过程中,基材的选择至关重要,黄铜、锌合金及不锈钢是主流材料。黄铜色泽温润且延展性好,适合精细镂空;不锈钢硬度高,耐腐蚀性强,但加工难度相对较大,对刀具磨损严重。设计师需根据最终用途调整金属厚度,一般胸针类徽章厚度控制在1.2毫米至2.0毫米之间,过薄易变形,过厚则增加重量并影响镂空区域的视觉轻盈感。此外,镂空区域的排布需考虑重力分布,避免重心偏移导致佩戴时倾斜。
抛光机在表面处理中的关键作用
抛光工序是提升金属表面质感的关键环节,直接影响徽章的光泽度与触感。传统的手工抛光效率较低且难以保证均匀性,现代工艺多采用滚筒抛光机或离心抛光机进行批量处理。滚筒抛光通过研磨石与工件在旋转过程中的相互摩擦,去除表面氧化层及细微划痕。研磨石的材质通常为陶瓷或树脂,硬度需根据金属种类选择,对于黄铜材质,常选用较软的研磨石以避免过度切削,而不锈钢则需配合高硬度研磨石以去除硬质氧化皮。
离心抛光机利用高速旋转产生的离心力,使研磨石与工件紧密贴合,其抛光效率远高于滚筒抛光,尤其适合小型徽章的批量处理。在抛光过程中,冷却液的使用不可或缺,它能降低摩擦产生的高温,防止金属表面因过热产生色差或退火现象,同时带走金属碎屑,保持抛光面清洁。抛光后的表面应达到镜面效果或指定拉丝纹理,任何残留的打磨痕迹都会在后续烤漆或珐琅填充中暴露无遗,因此抛光质量直接决定了最终成品的档次。
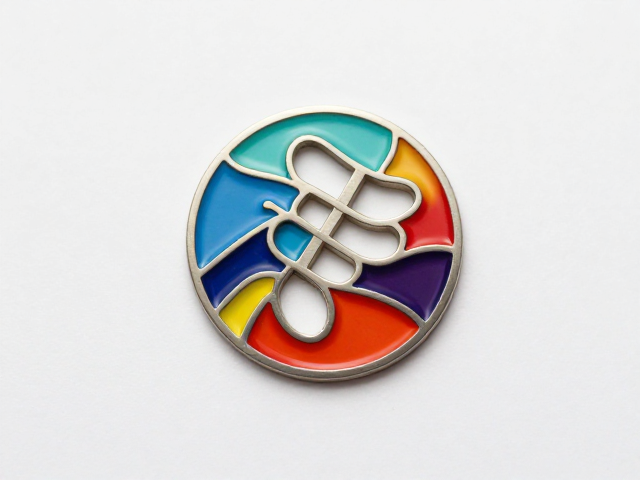
烤漆珐琅的色彩填充与固化逻辑
烤漆珐琅(又称景泰蓝工艺的一种变体)与有机烤漆在徽章制作中扮演着色彩赋予的角色,两者在工艺逻辑上存在显著差异。有机烤漆依赖高温烘烤使树脂颜料固化,色彩鲜艳且成本较低,但耐磨性相对较弱;而烤漆珐琅(Inlay Enamel)则是将粉末状玻璃釉料填充至镂空或压印形成的凹槽中,经800摄氏度左右的高温烧结,釉料熔融后形成玻璃质感的表面。这种工艺形成的色彩具有深邃的立体感和极高的耐候性,不易褪色。
填充工艺要求极高的精度,釉料必须严格控制在预设的凹槽高度,通常略低于金属边缘,以形成清晰的金属线条分隔不同色块。填充后需经过多次烧结,每次烧结后需检查釉面是否平整,若出现凹陷需补充釉料再次烧结,直至表面与金属边框齐平。对于镂空区域,若设计为透光效果,则需使用透明釉料或完全留空;若为不透明设计,则需确保釉料完全覆盖底层金属,避免烧制过程中出现气泡或针孔,这些缺陷会严重破坏高端质感。
高端质感的最终呈现与细节把控
高端质感的营造不仅依赖于单一工艺,更在于各工序间的无缝衔接与细节的极致把控。抛光后的金属边缘需进行钝化处理,避免锐角划伤佩戴者,同时增加握持时的舒适感。在珐琅填充完成后,需进行精细的清洁与检查,去除残留的釉料飞溅或污渍,确保色彩边界清晰锐利。对于复杂镂空结构,还需检查连接点的牢固度,必要时进行加固处理,确保徽章在长期使用中保持结构完整。
最终成品的评估标准在于视觉的纯净度与触觉的平滑感。金属部分应无氧化斑点、无抛光痕迹,色彩部分应无流釉、无气泡、无色差。在光线下观察,珐琅表面应呈现均匀的光泽,无浑浊感。这种对细节的严苛要求,使得镂空徽章与抛光珐琅工艺的结合,成为体现工艺水准与品质追求的重要载体,其最终呈现的效果完全取决于材料特性与工艺参数的精确匹配,而非单一环节的突出表现。