旋转徽章表面清洁与除油预处理的核心逻辑 旋转徽章在进入电镀或滴油工序前,基材表面的洁净度直接决定了后续涂层的附着力与最终光泽表现。常见的基材多为锌合金、铜或铁质材料,这些金属在冲压、打磨过程中会残留脱模剂、切削油或空气中的氧化层。若不进行彻底的物理与化学清洁,镀层或滴胶极易出现起泡、剥落或光泽不均的现象。工业标准中通常采用超声波清洗技术,配合弱碱性或酸性清洗剂,利用高频振动剥离微观缝隙中的顽固污
旋转徽章表面清洁与除油预处理的核心逻辑
旋转徽章在进入电镀或滴油工序前,基材表面的洁净度直接决定了后续涂层的附着力与最终光泽表现。常见的基材多为锌合金、铜或铁质材料,这些金属在冲压、打磨过程中会残留脱模剂、切削油或空气中的氧化层。若不进行彻底的物理与化学清洁,镀层或滴胶极易出现起泡、剥落或光泽不均的现象。工业标准中通常采用超声波清洗技术,配合弱碱性或酸性清洗剂,利用高频振动剥离微观缝隙中的顽固污渍,这一过程能显著提升基材与后续材料的结合力。
除了常规清洗,活化处理是提升附着力不可忽视的一环。对于锌合金基材,微蚀刻工艺能通过控制酸液浓度与时间,在金属表面形成均匀的微观粗糙面,增加接触面积。对于铜或铁质基材,则需通过除锈与钝化处理,消除表面氧化膜带来的隔离效应。这一阶段的细节控制至关重要,任何残留的水渍或油污都会成为后续工艺中的缺陷源,导致电镀发花或滴胶缩孔,因此预处理环节必须建立严密的标准化作业流程,确保每一枚徽章在进入下一道工序前均处于理想的活性状态。
真空电镀工艺对旋转徽章光泽度的提升机制
真空电镀(PVD)技术通过物理气相沉积原理,在旋转徽章表面形成极薄的金属或陶瓷涂层,这种工艺能在不改变徽章原有纹理的基础上,提供镜面般的高光泽效果。相较于传统水电镀,真空电镀无需大量酸碱废水处理,且能镀上金、银、铬、黑色氮化钛等多种颜色,色彩饱和度高且稳定性强。在操作过程中,真空室内的温度、气压以及蒸发速率需精确控制,以确保镀层致密无孔隙,从而防止氧气和水分侵入导致镀层氧化变色,这是保持旋转徽章长期光泽的关键所在。
镀层的厚度与均匀性是决定视觉效果的核心参数。一般而言,装饰性电镀层厚度控制在0.1至0.5微米之间,过薄可能导致遮盖力不足,过厚则可能因应力过大引发镀层开裂或脱落。对于旋转徽章这种具有复杂曲面和精密结构的产品,电镀时需特别注意遮蔽保护,避免非装饰区域沾染镀层影响组装与旋转功能。此外,镀后通常需要进行封孔或抛光处理,进一步消除表面微观瑕疵,使光线反射更加均匀,从而呈现出深邃、明亮的金属质感,满足高端饰品对视觉品质的严苛要求。
滴油与滴胶工艺的色彩呈现与固化控制
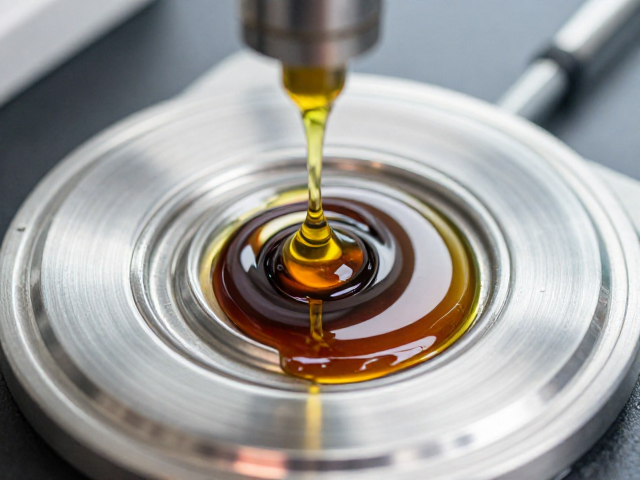
滴油工艺主要分为环氧树脂滴油和PU滴油两种,前者硬度高、光泽度好,常用于需要耐磨的场景;后者弹性佳、色彩柔和,适合表现柔和的渐变效果。在旋转徽章的制作中,滴油不仅起到装饰作用,更需与金属底托形成严密的物理咬合。操作时需严格控制胶水与固化剂的比例,通常误差需控制在±0.5%以内,否则会导致固化不完全或表面发粘。注入胶水后,需经过静置消泡、高温烘烤等多道工序,确保胶水内部无气泡、表面平整如镜,这一过程对环境温度和湿度也有严格要求,通常在25℃左右、湿度40%-60%的环境下进行效果最佳。
滴胶工艺则更多应用于需要立体浮雕效果的旋转徽章。通过多次叠加不同颜色的胶料,并利用热风枪或紫外线灯进行局部固化,可以构建出国画、水彩等细腻的艺术效果。滴胶的固化过程是一个复杂的化学反应,温度过高会导致胶体发黄或产生气泡,温度过低则固化缓慢,影响生产效率。为了提升附着力,滴胶前通常会在金属表面涂覆一层专用底涂剂(Primer),该底涂剂能与金属氧化物形成化学键,同时与滴胶材料产生良好的相容性,有效防止胶层脱落。这种工艺虽然耗时较长,但能赋予旋转徽章极高的艺术价值和视觉层次感。
后处理强化与长期稳定性保障
无论是电镀还是滴油滴胶,成品后的后处理是确保旋转徽章在长期使用中保持光泽与附着力的一道防线。对于电镀产品,表面可能会残留微量电镀液或氧化物,需通过中性清洗剂进行彻底清洗,随后进行干燥处理。部分高要求产品会进行纳米涂层处理,形成一层疏水疏油的保护膜,有效抵抗指纹、汗液及日常磨损对镀层的侵蚀。对于滴胶或滴胶产品,固化完成后需检查边缘是否有溢胶或毛刺,通过精细打磨和抛光,使表面与金属边缘平滑过渡,避免应力集中导致的开裂风险。
在实际应用场景中,旋转徽章常因机械摩擦或环境变化出现性能衰减,因此耐盐雾测试和耐磨测试成为验证工艺质量的重要环节。高质量的电镀层需通过48小时以上的中性盐雾测试而无明显腐蚀点,滴胶层需经过规定的摩擦测试而无剥落或变色。这些测试数据不仅反映了工艺参数的稳定性,也为用户提供了直观的质量参考。通过优化前处理清洁度、精准控制电镀参数、精细操作滴胶工艺以及严密的后处理流程,旋转徽章能够在光泽度、附着力和耐久性上达到行业优良标准,满足复杂使用环境的需求。