12mm-60mm钥匙圈CNC精密加工的核心工艺解析 在精密制造领域,直径跨度为12mm至60mm的钥匙圈通常作为机械结构中的关键连接件或装饰组件,其加工精度直接决定了最终产品的装配体验与使用寿命。CNC(计算机数控)加工技术通过高刚性主轴与精密刀路的配合,能够稳定应对铝合金、不锈钢、黄铜或工程塑料等多种材质。针对这一尺寸区间,工艺重点在于控制同心度与表面光洁度,确保每一枚钥匙圈在批量生产中保持

12mm-60mm钥匙圈CNC精密加工的核心工艺解析
在精密制造领域,直径跨度为12mm至60mm的钥匙圈通常作为机械结构中的关键连接件或装饰组件,其加工精度直接决定了最终产品的装配体验与使用寿命。CNC(计算机数控)加工技术通过高刚性主轴与精密刀路的配合,能够稳定应对铝合金、不锈钢、黄铜或工程塑料等多种材质。针对这一尺寸区间,工艺重点在于控制同心度与表面光洁度,确保每一枚钥匙圈在批量生产中保持极高的尺寸一致性。
该尺寸段的选择往往基于特定的结构需求,12mm至30mm的小尺寸件更侧重于内部螺纹或卡槽的微观精度,而40mm至60mm的大尺寸件则更关注整体结构的强度与外观的平整度。加工过程中,五轴联动技术或高精度车削中心能够有效减少装夹误差,通过一次成型或少次装夹的方式,降低因多次定位带来的累积误差。这种工艺路径不仅提升了生产效率,更从物理层面保证了零部件在微观结构上的稳定性。
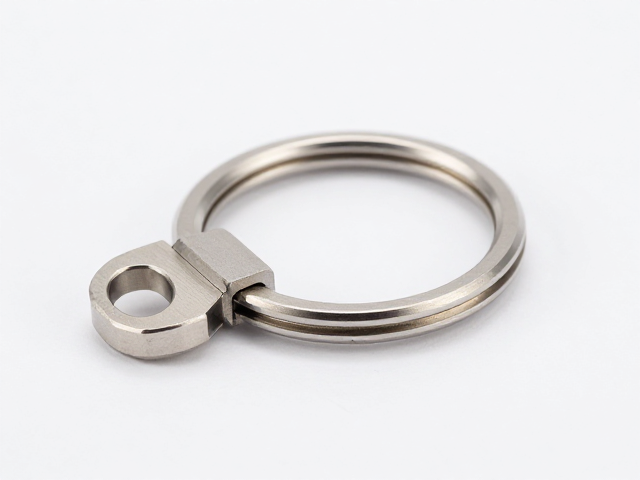
高精度定制方案的技术实现与质量控制
定制方案的核心在于对公差等级的严格把控,对于高精度钥匙圈,常规公差通常控制在±0.01mm至±0.02mm之间,部分特殊要求甚至可达±0.005mm。实现这一精度依赖于高精度的CNC机床、经过严格校准的刀具系统以及严密的切削参数设定。例如,在加工铝合金件时,切削速度与进给速率需经过严密的计算,以避免因材料特性导致的毛刺或变形;而在处理不锈钢时,则需注重冷却液的使用与刀具磨损的管理,以维持加工表面的完整性。
质量检测环节采用三坐标测量机(CMM)或激光扫描设备进行全方位的数据验证。从外径、内径、厚度到键槽位置,每一个维度都需符合设计图纸要求。此外,表面处理如阳极氧化、喷砂、拉丝或电镀等工序,也在定制方案中占据重要位置。这些后处理工艺不仅提升了产品的耐腐蚀性和美观度,部分工艺本身也会对尺寸产生微小影响,因此需要在加工前预留合理的加工余量,确保成品在经过表面处理后依然符合高精度标准。
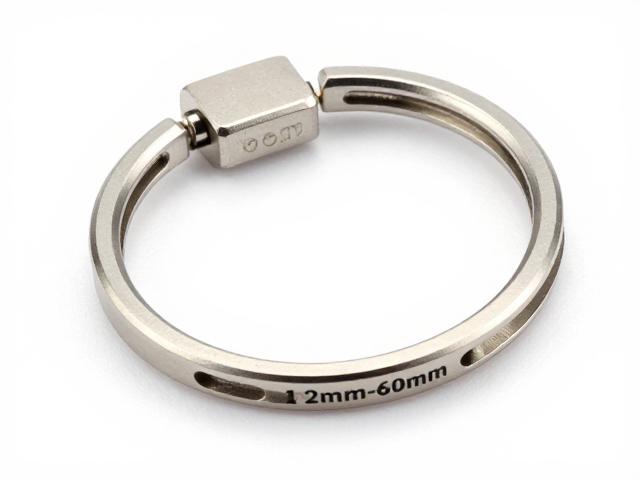
应用场景与材料选择的匹配逻辑
不同应用场景对钥匙圈的材料性能有着截然不同的要求。在汽车钥匙扣或高端门禁系统中,不锈钢(如304或316L)因其优异的耐腐蚀性和机械强度成为首选,能够有效应对日常高频次的摩擦与化学腐蚀。而在需要轻量化及散热性能的电子配件或装饰性组件中,铝合金(如6061或7075)则更具优势,其良好的切削加工性能使得复杂结构更容易实现,同时降低了整体重量。
黄铜及锌合金常用于对色泽与质感有特殊要求的场景,如高档礼品钥匙扣或复古风格的工业配件。黄铜具有良好的自润滑性和独特的金色光泽,经过抛光后可呈现镜面效果;锌合金则因其铸造与切削的便利性,常被用于需要复杂造型且成本敏感的应用中。材料的选择需结合使用环境的温度、湿度、受力情况以及外观要求进行综合评估,以确保钥匙圈在长期使用中不发生断裂、变形或严重褪色。
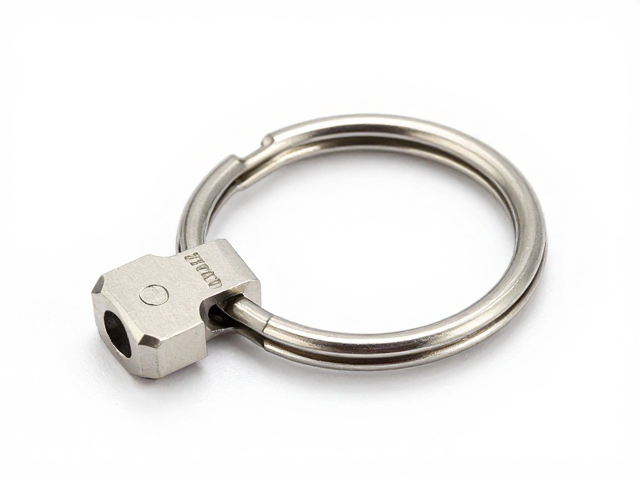
生产周期与供应链管理的协同效应
CNC精密加工的生产周期受订单数量、工艺复杂度以及表面处理要求的影响较大。对于小批量定制订单,由于无需构建大规模模具,主要耗时在于程序编写、首件调试与单件或少量生产,通常可在3至7个工作日内完成。然而,若涉及多道工序,如先车削后铣削,再经长时间阳极氧化处理,整体交付时间可能延长至10至15个工作日。供应链管理的核心在于各工序间的无缝衔接,确保原材料供应及时、加工设备空闲率低以及质检流程高效。
为了应对紧急交付需求,许多精密加工工厂建立了快速响应机制,通过预先储备常用材质的棒材与管材,优化刀具库管理,缩短换刀与调试时间。同时,数字化生产管理系统(MES)的引入使得生产进度透明化,客户可实时追踪加工状态。这种敏捷的生产模式不仅提高了交付的确定性,也为小批量、多品种的定制化生产提供了坚实的支持,满足了现代制造业对柔性生产的日益增长的需求。