压铸徽章的基材选择与成型原理 压铸工艺通常采用锌合金或铝合金作为主要基材,这两种金属具备优异的流动性与机械强度,能完美复刻复杂的设计细节。锌合金因其熔点较低、压铸性能稳定且表面处理效果出众,成为徽章制作中占比最高的材料;相比之下,铝合金质地较轻,硬度略低,多用于对重量有严格限制的特殊场景。在压铸过程中,高温熔融金属被高压注入精密模具腔体,冷却后形成徽章主体,这一过程决定了徽章的立体感与边缘锐度,
压铸徽章的基材选择与成型原理
压铸工艺通常采用锌合金或铝合金作为主要基材,这两种金属具备优异的流动性与机械强度,能完美复刻复杂的设计细节。锌合金因其熔点较低、压铸性能稳定且表面处理效果出众,成为徽章制作中占比最高的材料;相比之下,铝合金质地较轻,硬度略低,多用于对重量有严格限制的特殊场景。在压铸过程中,高温熔融金属被高压注入精密模具腔体,冷却后形成徽章主体,这一过程决定了徽章的立体感与边缘锐度,是后续表面处理的基础。
模具的设计精度直接影响了徽章成品的质量上限。高精度CNC加工制作的钢模或铝模,能够确保徽章表面的纹理清晰、线条流畅,避免出现毛刺或填充不均的现象。对于带有精细镂空或深层浮雕的徽章,模具的分型面处理尤为关键,这要求技术人员在开模前进行严密的模拟分析,以平衡金属流动路径,减少气孔与缩松等潜在缺陷。
点漆工艺的色彩表现与固化逻辑
点漆是赋予徽章视觉层次的核心步骤,主要分为印刷滴漆与手工填漆两种形式。印刷滴漆利用丝网印刷技术,将油墨精准填充至徽章表面的凹槽区域,随后通过高温烘烤使油墨固化,这种方法色彩鲜艳、均匀度高,适合大批量生产且成本相对可控。手工填漆则更多用于小批量定制或特殊效果制作,工匠使用细针将环氧树脂或油精漆填入预留槽位,能够处理更复杂的渐变色彩或局部高光效果,但对人工技艺要求较高。
油墨的耐候性与附着力决定了点漆徽章的使用寿命。优质的工业级油墨需经过严格的耐盐雾、耐酒精测试,确保在长期佩戴或接触汗液时不易褪色或脱落。固化过程中的温度控制至关重要,过高的温度可能导致油墨起泡或变色,而过低的温度则无法使树脂完全交联,影响硬度。现代生产线常配备自动控温烤箱,通过分段升温策略,确保每一批次徽章的点漆层达到最佳物理性能。
拉丝处理的金属质感与表面修饰
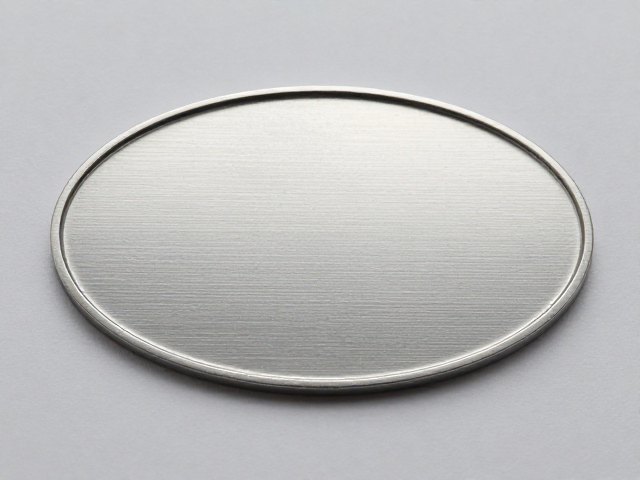
拉丝工艺旨在通过机械摩擦在金属表面形成均匀的纹理,从而提升徽章的质感与高级感。这一过程通常在冲压或压铸成型后进行,利用带有不同目数砂轮的滚轮或刷轮对徽章表面进行单向或交叉打磨。拉丝的方向性极强,直线拉丝显得简洁干练,而乱纹拉丝则更具艺术张力。处理过程中需严格控制压力与速度,避免因摩擦过热导致金属表面氧化变色,或因压力过大造成基材变形。
除了机械拉丝,化学蚀刻也可作为一种辅助手段获得类拉丝效果,但其纹理细腻度与稳定性通常不及物理拉丝。在实际应用中,拉丝表面常与烤漆或电镀结合,形成哑光与亮光的对比。例如,在拉丝金属背景上保留局部镜面抛光,能够突出徽章的主体图案,增强视觉焦点。这种表面处理不仅提升了产品的辨识度,也延长了金属本色的保持时间,减少日常使用中的划痕明显度。
组装结构与连接件的稳固性设计
徽章的组装涉及面与背部的精密配合,尤其是当徽章包含活动部件或多层结构时,连接件的选型与固定方式至关重要。常见的连接方式包括焊接、铆接及螺丝固定。焊接适用于金属件之间的永久性连接,强度高且外观整洁,但需防止高温损伤周边涂层。铆接则常用于固定背面的别针或磁吸扣,通过机械咬合实现稳固,适合需要频繁拆卸或更换配件的场景。
背部的配件选择直接影响徽章的使用体验与安全性。标准的大号工字钉适合固定于硬质衣物,而微型磁吸扣则更适合丝绸、皮革等易受损面料。在组装过程中,所有连接件必须经过扭力测试,确保在受到横向拉力时不会松动或脱落。此外,配件与徽章主体的贴合度需经过严格检验,避免因间隙过大导致晃动或异响,影响整体美观与耐用性。
质检标准与表面处理缺陷规避
成品检测涵盖外观检查、尺寸测量及功能测试等多个维度。外观检查重点排查点漆溢出、拉丝不均、缺角、氧化斑点等缺陷,任何影响整体美感的瑕疵都需被剔除。尺寸测量使用高精度卡尺或光学投影仪,确保徽章厚度、直径符合设计公差,特别是对于多层叠加的徽章,总厚度的控制直接影响佩戴舒适度。
功能测试主要针对连接件的牢固度与表面处理的耐久性。通过模拟日常佩戴场景,进行摩擦、弯折测试,验证点漆层是否开裂、拉丝纹理是否磨损。对于出口产品,还需符合相关的环保标准,确保油墨与金属基材中重金属含量符合法规要求。建立严密的质检流程,不仅能降低不良率,也能确保每一件出厂的徽章都具备一致的高品质表现。