滴漆工艺的核心原理与材质选择 景区纪念徽章作为文化输出的载体,其质感直接影响着游客的收藏意愿。滴漆工艺,又称珐琅彩或仿珐琅工艺,是利用环氧树脂或不饱和树脂在金属底板上进行填充、固化成型的技术路线。与传统的烤漆或印刷工艺相比,滴漆形成的涂层具有更厚的立体感和更优异的耐候性,能够抵抗紫外线照射导致的褪色现象,确保徽章在户外环境中长期保持色彩鲜艳。 在材质层面,锌合金因其良好的延展性和铸造精度,成为制
滴漆工艺的核心原理与材质选择
景区纪念徽章作为文化输出的载体,其质感直接影响着游客的收藏意愿。滴漆工艺,又称珐琅彩或仿珐琅工艺,是利用环氧树脂或不饱和树脂在金属底板上进行填充、固化成型的技术路线。与传统的烤漆或印刷工艺相比,滴漆形成的涂层具有更厚的立体感和更优异的耐候性,能够抵抗紫外线照射导致的褪色现象,确保徽章在户外环境中长期保持色彩鲜艳。
在材质层面,锌合金因其良好的延展性和铸造精度,成为制作徽章底板的主流选择。底板经过冲压成型后,表面需经过电镀处理,常见的镀金、镀镍或仿古铜色处理不仅能提升金属的光泽度,还能防止基材氧化生锈。树脂材料的选择至关重要,高品质的光油树脂具有高透明度和低黄变指数,固化后呈现出类似宝石般的通透质感,这是低端树脂难以达到的视觉效果。
自动化生产与人工组装的协同流程
生产环节始于电脑雕刻或CNC加工形成的金属底板,底板上的凹槽深度需精确控制,通常保持在0.3至0.5毫米之间,以容纳适量的树脂材料。随后进行印刷或蚀刻工序,确定图案的轮廓边界,这一步骤决定了色彩填充的准确性。自动化点胶设备按照预设程序,将树脂精准滴入各个色块区域,点胶的量和位置直接决定了成品的美观度,过多会导致溢出,过少则无法填满凹槽。
固化过程通常需要在恒温烘箱中进行,温度控制在60-80摄氏度,时间约为15-30分钟,具体参数会根据树脂型号和环境温度进行微调。固化完成后,树脂表面通常略高于金属底板,此时需要进行打磨抛光工序。通过多道不同目数的砂纸或抛光轮,将溢出的树脂磨平,直至表面与金属边缘完全齐平,形成光滑如镜的效果。对于复杂图案,可能需要多次点胶和打磨,以确保色彩层次分明且无气泡。
精密质检标准与缺陷识别
质检环节是确保成品合格率的关键,主要依赖目视检查与物理测试相结合的方式。在光学检查下,成品表面不得存在气泡、杂质、缩孔或色差明显的现象。金属边缘与树脂填充处需过渡自然,不得有明显的缝隙或漏填情况。对于镀金或镀镍层,需检查是否有划痕、氧化点或镀层不均导致的斑点,这些缺陷会严重影响徽章的高级感。
物理性能测试包括附着力测试和耐磨性测试。通过划格法检查树脂与金属底板的结合力,确保树脂不会轻易脱落。耐磨性测试通常使用标准摩擦试验机,在一定压力下反复摩擦表面,观察树脂层是否有磨损或脱落。此外,徽章的背面配件如马仔扣、珍珠钉或安全针需安装牢固,摇晃测试确保配件无松动,防止在佩戴过程中脱落造成遗失或安全隐患。
文化元素融入与定制化服务
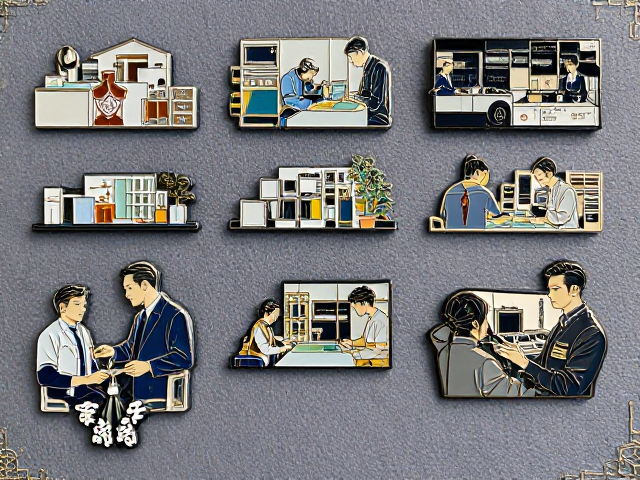
景区纪念徽章的设计核心在于文化元素的提炼与转化。设计师需从景区的历史典故、标志性建筑、特色动植物或非遗文化中提取视觉符号,通过扁平化或立体化的艺术手法进行重构。例如,提取古建筑的飞檐翘角线条,结合传统纹样,形成具有辨识度的图案。色彩搭配需符合景区的整体色调体系,同时考虑不同年龄段游客的审美偏好,确保设计既具文化底蕴又不失现代感。
定制化服务涵盖了从设计稿确认、打样测试到批量生产的全周期管理。在打样阶段,提供实物样品供客户确认颜色、尺寸、材质及配件细节,这一过程通常需要3-7个工作日。确认样品后,进入批量生产,生产周期根据数量和工艺复杂度而定,通常在15-25天左右。对于急单,可通过优化生产流程压缩时间,但需权衡成本与质量风险。客户可提供高精度矢量图或实物照片,由专业设计师进行二次创作,确保成品符合预期效果。